工廠實力
Six production lines, 4,800 m², and a QC station at the end of every one of them.
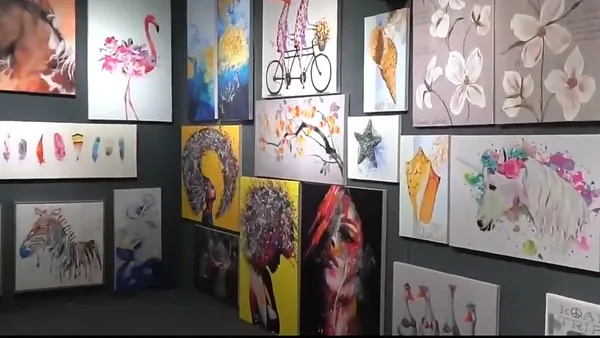
企業影片——實地走訪義烏廠房與展廳,片長 1 分 58 秒。全程廠內實拍,無素材庫畫面。
廠房配置
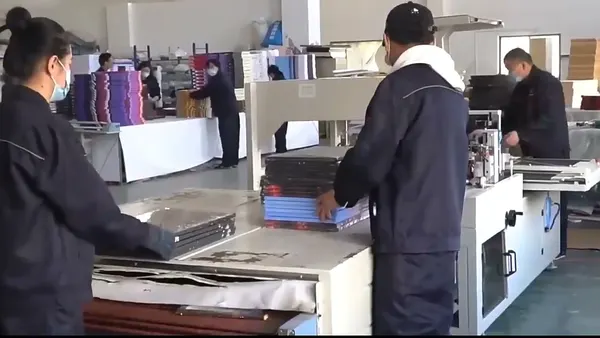
廠房分成六條產線,共用一個包裝大廳:印刷、手繪、裝框、水晶烤瓷、LED 組裝與包裝。畫作只往前走——印好的帆布不會再回頭經過印刷機,這是我們讓油墨與粉塵不沾上成品畫面的方法。
印刷
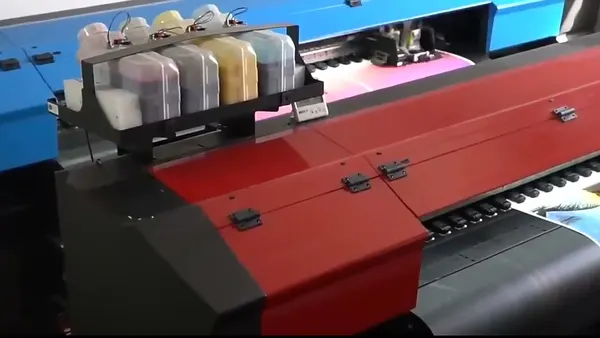
Epson 寬幅顏料印刷機、260 克聚酯棉帆布,針對我們自己的紙材做 ICC 色彩描述。每個新檔案都在生產尺寸下打樣後才開印;我們不接受用手機螢幕確認顏色。
手繪
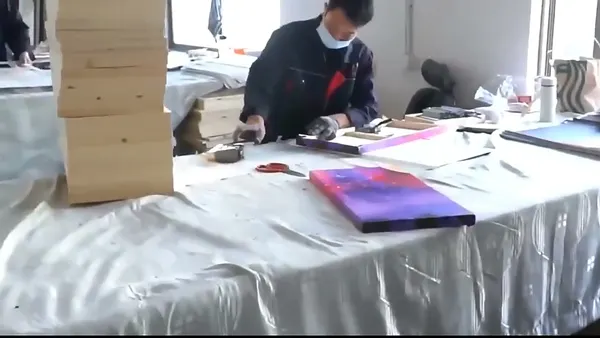
八位畫師依數位參考圖作畫,再比對實體色卡調色。亞麻油彩、松木內框。每幅獨立繪製,與樣稿約有 5–8% 差異——這個差異正是買家選擇手繪而非印刷的原因。
框
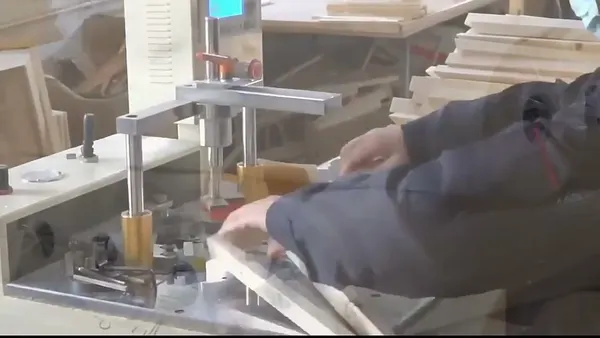
松木內框、PS 浮框與鋁型材在廠內裁切、斜切、釘製。角接合上膠加釘,不是只打釘子,因為 90×120 的畫只打釘,一季內角就會開。
水晶烤瓷與 LED
水晶面板在獨立且過濾空氣的房間做 UV 固化。LED 燈條在封框前通電測試 30 分鐘——在倉庫發現不亮是退貨,在這裡發現不亮是廢料。
品質管制
- 帆布與框材進廠逐批對照規格書
- 每次印刷的首件留存並簽核
- 包裝時 100% 目視檢查:顏色、裁切、邊緣、五金
- 每 50 箱抽一箱做 80 公分硬地落下測試
- 貨櫃離廠前提供裝櫃照片與裝箱明細
產能與交期
圖稿確認後一般交期 15–25 天,樣品 5–7 天。農曆年前旺季我們會在十一月公布截止日並嚴格執行——寧可推掉一張遲來的訂單,也不願在二月才交貨。
廠房實景